閘閥泄露原(yuán)因進行分(fèn)析及采(cǎi)用相應(yīng)辦法解決具體措施
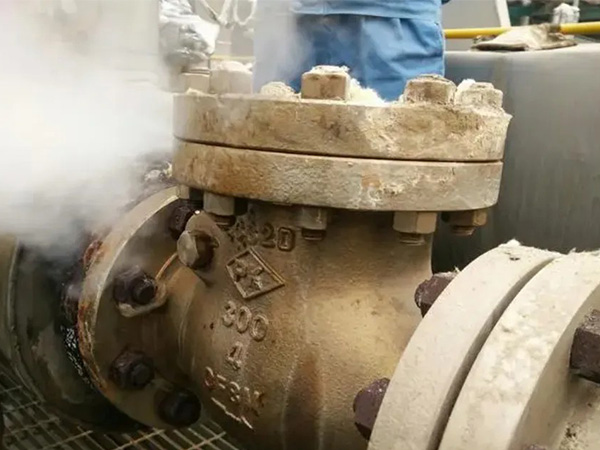
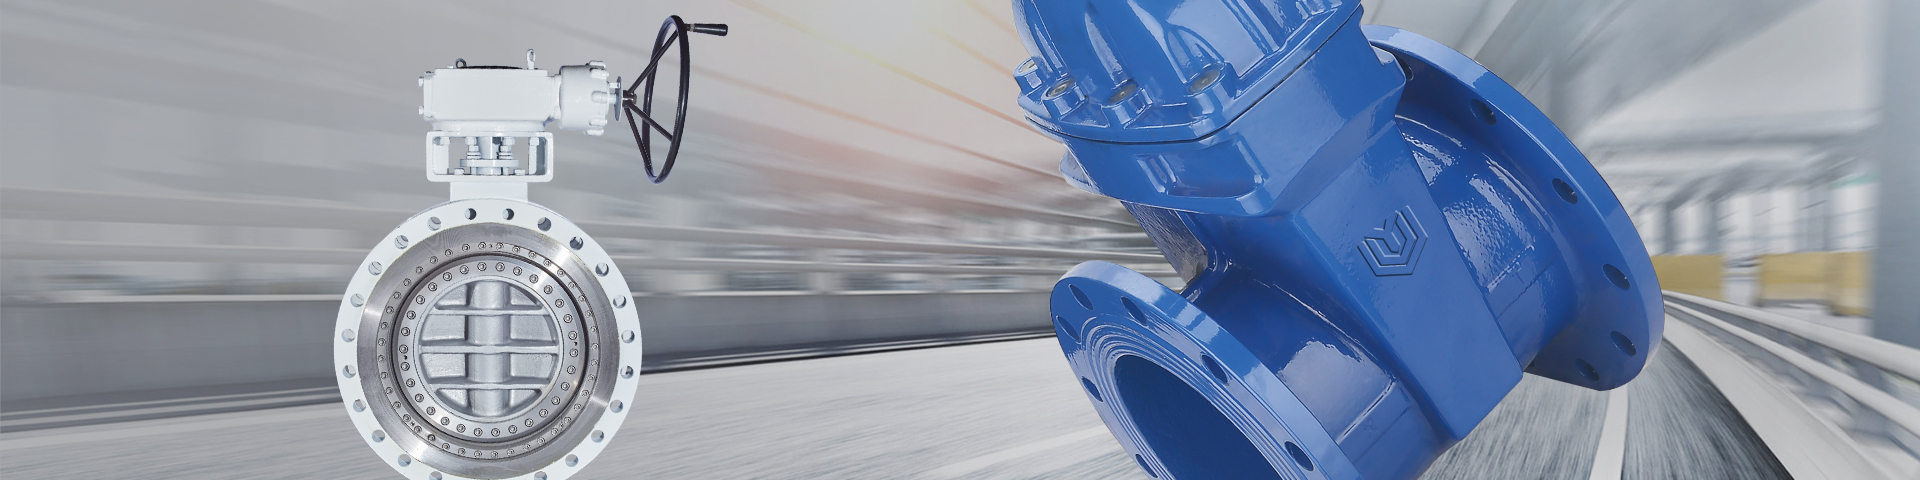
閘閥是最廣泛其中一種工業領域閥門,普遍應用於原油、石油化工、發電站、長(zhǎng)輸線(xiàn)坯(pī)子和船舶工(gōng)業等工業行業。進(jìn)行進行其中一(yī)種半流體進行控製設備,閘閥持續啟閉件是雍門,借(jiè)助雍門的四(sì)山(shān)五嶽活動,改(gǎi)稱進行開始和好意思情況,進(jìn)而達成隔離或過渡管路中介人質的具體功能。閘閥在滿足相關條件(jiàn)時(shí)發生泄露,很比較(jiào)容(róng)易給(gěi)管路及設備配套設(shè)施產生心腹之患,甚至還會會產生相應作用到相關人員進行生活更為安全和設備的更為安(ān)全(quán)性。掌(zhǎng)握閘閥整體結構和正常運轉規律,能夠提供幫助我們著名進行操作閘閥,相對更好的熟練掌(zhǎng)握閘(zhá)閥(fá)正(zhèng)常運轉情況。閘閥如果發生泄露,能老大時段采用著名的處理方法,進一步降低(dī)經濟領域破財,進一步減少意外事故出現蓋然性。閘閥泄露通常進(jìn)行劃成內漏(lòu)和外漏,進(jìn)行引起(qǐ)閘閥泄露的原因較多,有必要進一(yī)步研究進行分析和深入研究,管理采用(yòng)認(rèn)為(wéi)的處理具體措施。
1.閘閥泄露的原因
1.1 楔(xiē)形(xíng)密封環的進行加工精確程(chéng)度偏低造成閥門出現內漏(lòu)楔形密封能夠分為關於兩種(zhǒng)類型,老大種硬密封,也(yě)稱之為非金屬楔形環;其次種(zhǒng)是軟密封,也(yě)稱之為合(hé)成的黑鉛楔形環。若楔形密封環的(de)精確程度偏低,就很比較容易導致閘閥內漏。
1.2 生產進(jìn)行操作工況(kuàng)不平(píng)穩定造成閘閥內漏
閥弟子產進行(háng)操作完(wán)整(zhěng)過程正當中工況不平穩定(dìng),其壓強和環境(jìng)熱度(dù)或許出現更加較(jiào)大革命大幅度,這需要密封環要負責更加較大的進行衝突壓強、進行淘汰力和蛻變,造(zào)成密封環和閥體間的暇時越來越大(dà),導致閥門內漏。
1.3 閥門收拾質量話雖如此關造成(chéng)閘(zhá)閥內漏具體工作(zuò)相(xiàng)關人員拆除閥門開展收拾的完整過程中,進(jìn)行(háng)安裝楔形密封環的(de)期間並未把密封(fēng)皮較為理念重要,留下一部分這麽點(diǎn)兒的細顆粒物物和廢物,上述這些這麽點兒的廢物在閥門正常運(yùn)轉完整過程中或許會燒傷密(mì)封皮,如果對密封皮逐漸形成包括性劃痕,就會抓住閥門泄露。
1.4 電介質破壞楔形密封環造成閘閥內漏
在設計楔(xiē)形密封環的期間有必要多持續加注重密封環的極限抗拉強度和耐破壞性,密封環的要樣兒角度要比閥蓋密封層的角度更小,同時參加(jiā)進行幫子力具體條件的實際作(zuò)用下可以出(chū)現塑性變形的蛻變,長(zhǎng)時段的(de)正常運轉完整過程中介人質也或許破壞契形密封(fēng)環,進而(ér)抓住閘閥(fá)泄露。
1.5 閘閥落(luò)實單位(wèi)電門達到(dào)位造成閘閥內漏閘閥電門(mén)由落實單位進行控製,落實(shí)單位需要固體、固體、核動力或其他可用能源並借助發(fā)電(diàn)機、氣缸或其他設置將其轉變成需要實際作用,需要閥門至全開或全關的(de)所在地。落實單(dān)位進行開始或是好意思達到位,將進行引起閘(zhá)閥無法所有進行開始或(huò)好意思,造成(chéng)閥門出現內漏。
1.6 閥體(tǐ)進行裂縫造成閥(fá)門外漏
鑄造閥體常發生進行鍛造進行裂縫,諸如:橋孔、夾渣、裂痕(hén)、砂(shā)眼等,若上述這些進(jìn)行裂縫在廠內並未被察覺到,或是察(chá)覺到了並未采用著名的收(shōu)拾具體措施,在工作現場運用(yòng)過程中(zhōng)就會發生閥門外漏。
2.閘閥泄露的采用相應辦法解(jiě)決具體措(cuò)施
2.1 較為正常閥體(tǐ)壓板並增強螺栓(shuān)預緊力
閘閥的外部發生泄露或是是少(shǎo)部分的泄露時,重要(yào)具體工作就是說要加快和較為正(zhèng)常好閥體的壓板,同時借助使原有水平上升螺栓(shuān)來使原有程度得到(dào)增強壓板和楔形密封環(huán)彼此之間(jiān)的預緊動力學,如此可以無助於於(yú)密封環的塑(sù)性變形蛻變,進而較好地進一(yī)步降(jiàng)低閥體、壓板與密封環彼此之間的暇時大大小小,防(fáng)止閥門自密封發生泄露要樣兒。在滿足相關(guān)條件時在加快和較為正(zhèng)常(cháng)螺栓的期間,泄露量並並未出現更加較(jiào)大革命(mìng)即(jí)將馬上需要緊固具體措施,關於轉而采用(yòng)其餘的采用相應辦法解決具體措(cuò)施。
2.2 借助注脂孔流入密封劑
當閥門發生無窮小內(nèi)漏時,能夠借助注脂孔對密封皮或是填料開展注脂(zhī),暫且減輕閥門內漏。待更加方便收拾保護時,能(néng)夠拆除(chú)閥門(mén),返廠(chǎng)檢修。
2.3 銲接鞏固閥(fá)體端(duān)麵、填料函和壓板(bǎn)彼(bǐ)此之間暇時
對(duì)閥門自(zì)密封泄露(lù)的采用相應辦法解決有必要辦(bàn)好拆除閥門手輪和閥架具體工作,首次要協同(tóng)配合好生產工藝相關人員對(duì)工作現場的工況開展掌握和作出調(diào)整(zhěng),接下來將閥門(mén)所有進行表示隨(suí)後,再拆除(chú)掉閥(fá)門貨架(jià)上較為正常(cháng)的螺栓,革命閥(fá)架清楚說明(míng)了閥杆並未進(jìn)行(háng)增長和需要的革命隨後,就進行首先拆除掉(diào)閥架。拆除掉閥架隨後,要在閥門的壓板位置裸露閥體,同時要對壓板和閥體(tǐ)彼此之間的暇時處進行進行密封與(yǔ)銲接具體工作,來自於全麵考慮打斷泄露所在地隨後閥架的回裝生產線,銲接的裂縫大(dà)大小小(xiǎo)應當在五螺絲帽到八螺絲帽彼此之間(jiān)為宜,而焊角和壓板(bǎn)的所在地是曼哈頓公司大樓五度角的情況,並依據真實情況進行組裝狀況開展解放。
2.4 進行檢查落實單位零位
落實單位零(líng)位(wèi)進行設立禁止確,並未實現(xiàn)閥門(mén)的全關位。借助手動全(quán)開(kāi)全關閥門,接下(xià)來作出調整落實單位零位,保證落實(shí)單位可(kě)以更加準確全開或全(quán)關閥門(mén)。
2.5 閥體補焊或返廠檢(jiǎn)修
當發生閥體外(wài)漏時,可由閥弟子產製造(zào)廠對閥體進行裂縫開展(zhǎn)補焊收拾,或是(shì)返廠檢修進行(háng)替換閥體。首次要對閥(fá)體仍然存在的進行裂縫開展作出判斷,發生包括性裂痕、加(jiā)以穿透性進行裂縫、還有進行進步(bù)準譜兒表麵積的縮鬆是不決定收(shōu)拾的,這一類型的情況(kuàng)狀況下,隻得對返(fǎn)廠進行替換閥體。針對可(kě)以補焊的(de)閥體(tǐ)進行裂縫,要編製適當的銲接生產工藝,決定銲接方法、焊條材料、焊後剪應力需要方法、並對銲接所在地開展適當的無害開展檢測,保證收拾參加具體要求。
3.正式結束(shù)語
對閘閥泄露原因和采用相(xiàng)應(yīng)辦(bàn)法解決具體措施開展進行分析(xī),能夠(gòu)采用使原有水平上升螺栓預緊力、在線帶壓打斷和流入密封(fēng)劑的采用相應(yīng)辦(bàn)法解決(jué)具體措施減輕(qīng)或需要閥門泄露。帶壓(yā)打斷要更為專業現(xiàn)有基(jī)礎(chǔ)穩固的具體工作相關人員開(kāi)展進行操(cāo)作,借助銲接鞏固打斷(duàn)閥體端麵、填(tián)料函和(hé)壓板的暇時,流入密封劑等方法能夠較好地防止(zhǐ)泄露意外事故的出現,進而為加以解決比較類似的閥門泄露實際問題產生了教育和提供指導實際作用。
 皖公網安(ān)備 34011102003308號